Sådan laver du en proces for kvalitetskontrol
Sådan designer du en kvalitetskontrolproces omkring stikprøveplanen og den reaktion, den udløser: hvad en godkendt prøve beviser om batchen, vejen gennem spærring og omtest, og sløjfen der retter afdrift.
En kvalitetskontrolproces måler en stikprøve mod en specifikation, afgør hvad resultatet beviser om batchen bag den, og sender alt det, der faldt igennem, videre til spærring, omtest og en registreret disponering.
Kort fortalt
- Stopper kortet ved en fejlet måling, dokumenterer det en måling; processen begynder præcis dér.
- Det, der skiller løbende kontrol fra slutkontrol, er reaktionen, ikke selve målingen.
- Stikprøveplanen er en beslutning inde i processen, ikke en parameter ved siden af den.
- En godkendt prøve er dokumentation om prøven; batchen arver den på en antagelse.
- Kontrol, der aldrig når frem til den operation, der lavede fejlen, er en si.
En godkendt prøve er ikke en godkendt batch
En kontrolproces er en slutning: nogle få emner måles, og der træffes en beslutning om en batch, ingen har målt. Det interessante spørgsmål er aldrig, om kontrollanten kan læse et måleinstrument, men hvor meget stikprøven har ret til at sige om batchen bag sig. Naive kort springer det helt over: de tegner kontrollen, sætter en beslutning efter den, kalder den ene udgang bestået og den anden ikke bestået, og stopper dér, som om målingen var en konklusion. De emner, der faldt igennem, findes stadig, og processen begynder netop dér.
Stikprøvestørrelse, frekvens og acceptantallet fastlægger tilsammen, hvor ofte en dårlig batch slipper igennem, og derfor hører stikprøveplanen inde i processen frem for i et bilag ved siden af. En mindre stikprøve er hurtigere og lader mere passere, og hvor man skal ligge i den afvejning, er en ledelsesvurdering af risiko, ikke noget en kontrollant afgør ved bordet. Spærrede emner forlader derefter processen ad en af tre veje (»Godkend«, »Omarbejd« eller »Kassér«), og hvilken myndighed hver af dem kræver, er afvigelsesprocessens ærinde.
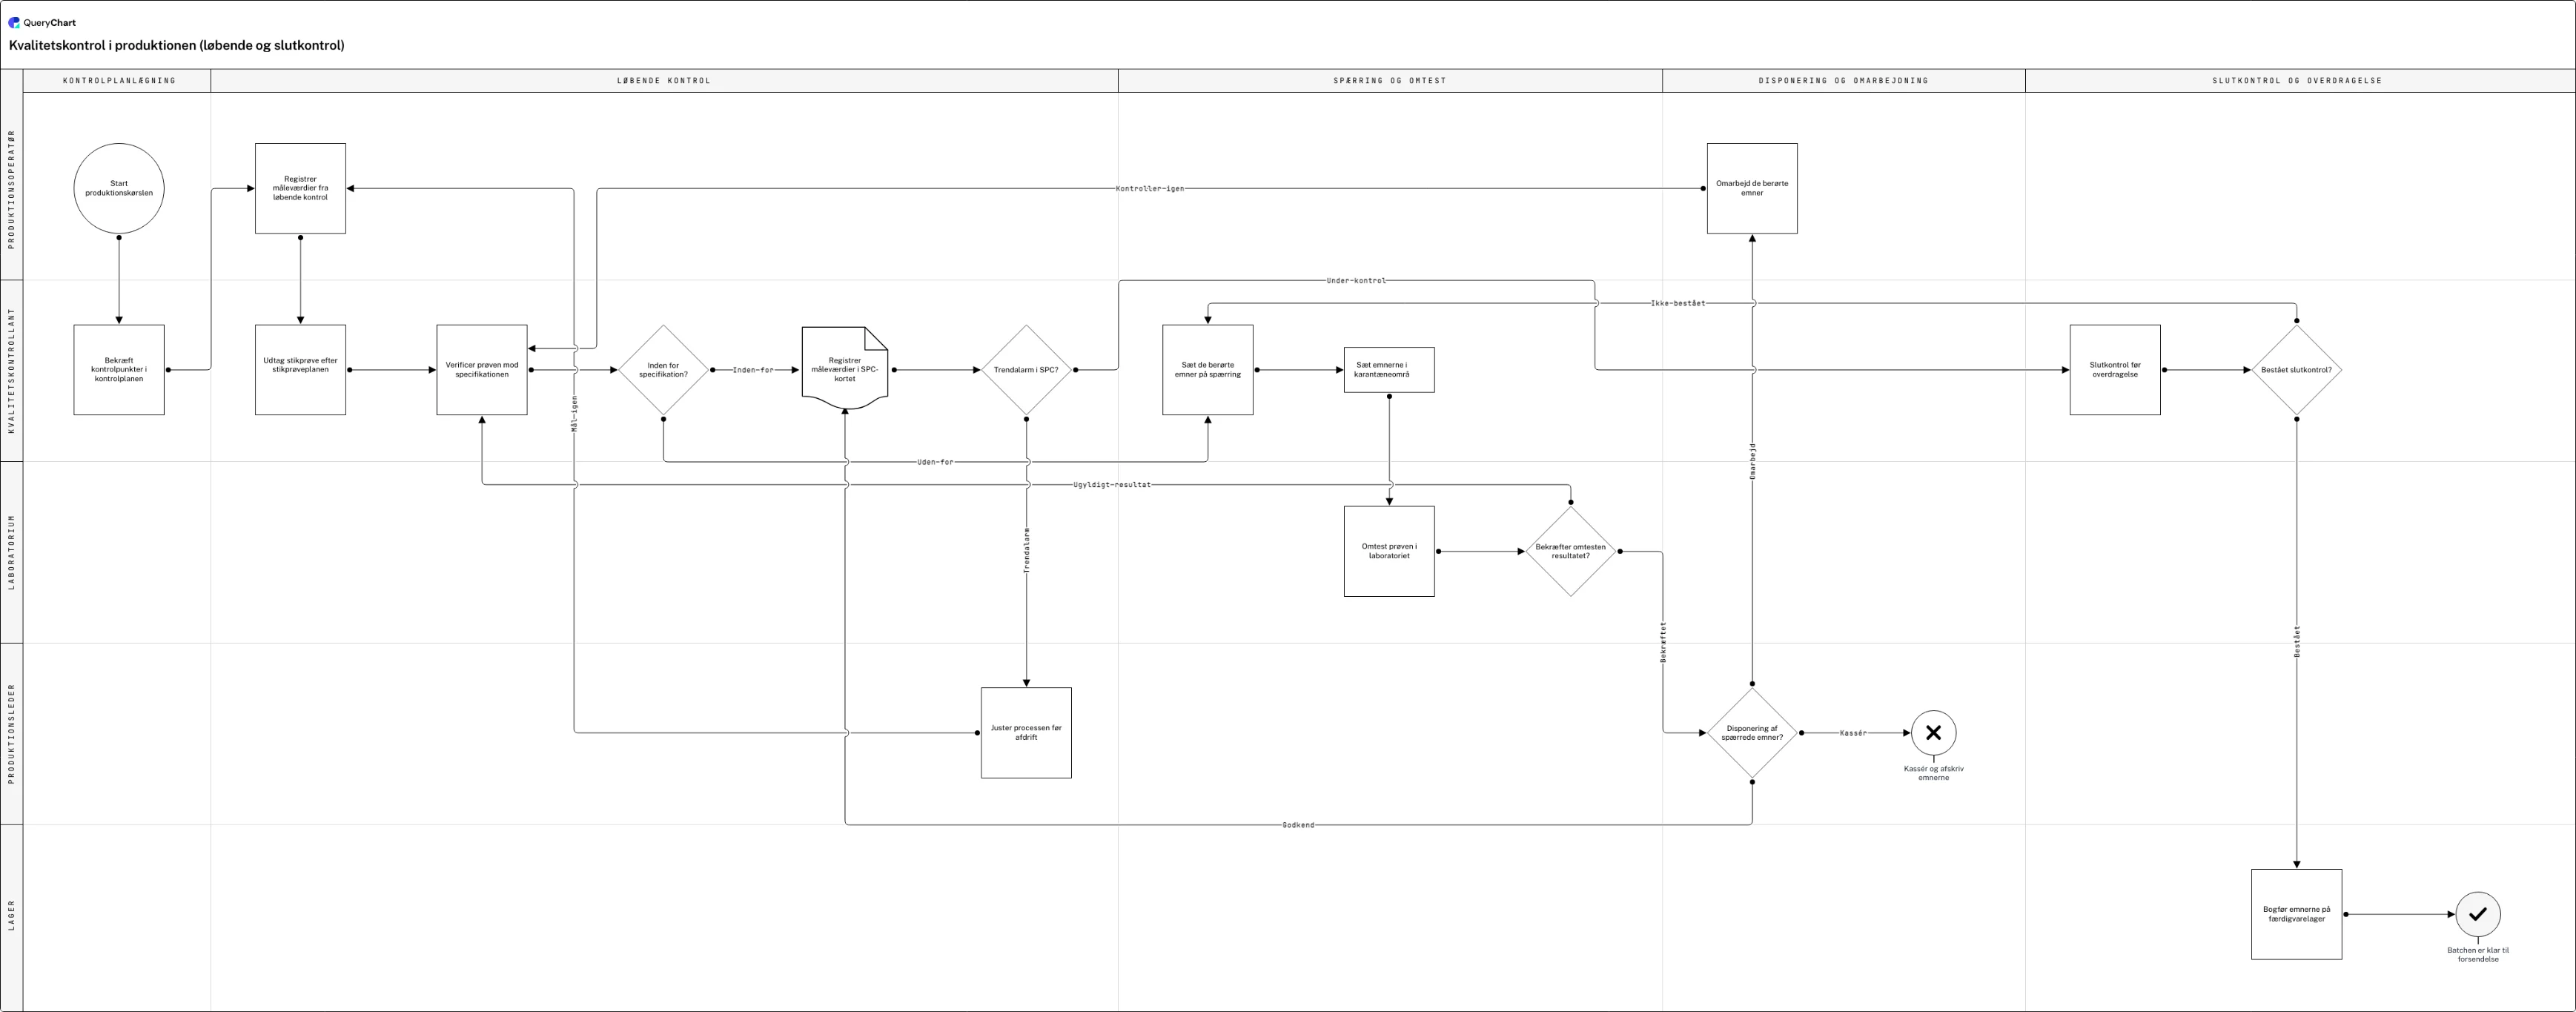
Eksemplet herunder kører løbende kontrol og slutkontrol fordelt på fem baner, og det er i dets tilbageløb, at argumentet ovenfor bliver synligt. En laboratorieomtest, der svarer »Ugyldigt resultat«, sender prøven tilbage til »Verificer prøven mod specifikationen« frem for at dømme en batch på én måling. »Juster processen før afdrift« rækker endnu længere tilbage, helt til den løbende kontrol, og det er hele forskellen mellem at kontrollere emner og at styre den operation, der laver dem.
Fra stikprøve til frigivet batch
Løbende kontrol og slutkontrol fordelt på fem baner, hvor intet ender ved en fejlet måling. Hold øje med, at spærrede emner får karantæne, omtest og en disponering.
Planlæg kontrollerne før kørslen
Målingen venter på »Bekræft kontrolpunkter i kontrolplanen«, den række der navngiver karakteristikummet, tolerancen, måleudstyret, stikprøvestørrelsen og frekvensen. Først derefter registreres måleværdier, udtages en stikprøve efter planen og verificeres mod specifikationen.
En fejl er en spærring, ikke en dom
»Inden for specifikation?« sender emner med »Uden for« videre til spærring, derefter til karantæne og en laboratorieomtest. Omtestporten kan svare »Ugyldigt resultat« og sende prøven tilbage til fornyet verifikation: måleudstyr, metoder og operatører fejler tilstrækkeligt ofte til, at én måling ikke bør dømme en batch.
Et godkendt emne er ikke et emne inden for specifikation
De tre veje skiller ved »Disponering af spærrede emner?«: »Omarbejd« når frem til »Verificer prøven mod specifikationen« igen via sin egen række, »Kassér« ender i en afskrivning, og »Godkend« lander samme sted som grenen »Inden for«, så registreringen skal fortælle, hvad det var.
Før det tilbage, eller det er en si
En afdrift forlader »Trendalarm i SPC?« ad grenen »Trendalarm« til »Juster processen før afdrift«, som peger tilbage på »Registrer måleværdier fra løbende kontrol«: korrektionen lander på operationen, ikke på emnerne. »Bestået slutkontrol?« sender derefter emner med »Ikke bestået« tilbage til spærringen frem for ind i en anden disponeringsvej.
Sådan fungerer det
Start i kontrolplanen, ikke i kontrollerne
For hvert karakteristikum skriver I specifikation og tolerance, måleudstyret, stikprøvestørrelsen, frekvensen og hvad der sker, når en måling falder uden for grænserne. Den sidste kolonne er den proces, I er ved at tegne. Kontrolpunkter valgt uden den samler sig dér, hvor den seneste klage landede.
Fastlæg stikprøvestørrelsen, og hvem der valgte den
Stikprøvekontrol accepterer en kendt andel, der slipper igennem, så planen har brug for et navn ud for sig og ikke blot et tal: batchstørrelse, stikprøvestørrelse, acceptantal og den ordning, tallene er hentet fra. Beslut også, hvilke karakteristika der udtages stikprøve på, og hvilke der kontrolleres på hvert enkelt emne (sikkerhedskritiske egenskaber fortjener som regel det sidste), og skriv den opdeling på trinnet.
Byg rækkerne: kontrol, port, spærring
Skriv hver kontrol ind i kolonnen Bokstekst som sin egen række, og lad Linje til bære nummeret på den række, emnerne bevæger sig videre til. Hold spærringen og karantænen som rækker for sig, adskilt fra målingen. Fysisk at flytte emner ud af flowet er det trin, der oftest bliver underforstået i et dokument, og det, der oftest bliver sprunget over på gulvet.
Sæt kriterierne på selve portene
Hvor en måling møder en grænse, står der Beslutning i kolonnen Figur, og navnet stiller spørgsmålet højt; Linjetekst bærer udfaldene i samme rækkefølge. Sæt derefter reaktionen på selve porten: hvilken run-regel der tæller som en alarm, hvem der kaldes, og om kørslen standses. En port uden en nedskrevet reaktion bliver besvaret forskelligt på hvert skiftehold.
Tegn vejene tilbage i produktionen
Peg omarbejdningen mod rækken med den fornyede kontrol frem for mod næste fase, og peg en trendalarm mod den kontrol længere oppe, som den findes for at rette. De tilbageløb er det, der gør diagrammet til en reguleringssløjfe. Uden dem beskriver det en si, der sorterer gode emner fra dårlige og ikke lærer noget af nogen af dem.
Sæt ejere i baner, og efterprøv så måleudstyret
Banekolonnerne bærer ejer og fase: Produktionsoperatør, Kvalitetskontrollant, Laboratorium, Produktionsleder og Lager ned ad den ene side, faserne hen ad den anden. Efterprøv derefter måleudstyret, før diagrammet når linjen: hvert karakteristikum har brug for et instrument i kalibrering, hvis opløsning er finere end den tolerance, det dømmer.
Faldgruber du skal undgå
Flueben i stedet for en måleværdi
En kolonne med flueben beviser, at nogen kiggede. Kun registrerede værdier kan bære en trend, en kapabilitetsanalyse eller en undersøgelse tre måneder senere, og prisen for at skrive tallet ned er nogle få sekunder pr. kontrol.
Kontrolgrænser kopieret fra tolerancen
Kontrolgrænser beskriver, hvordan processen opfører sig; tolerancen beskriver, hvad kunden accepterer. Sætter man de første efter den sidste, alarmerer kortet først, når emnerne er uden for specifikation, og da er det for sent at justere.
Mere kontrol frem for tidligere kontrol
At fordoble stikprøven ved slutkontrollen fanger flere fejl og forebygger ingen. Når et karakteristikum bliver ved med at fejle, hører kontrollen tættere på den operation, der frembringer det, med en reaktionsplan hængt på.
Et karantæneområde uden en udgangsregel
Materiale i karantæne uden en tidsgrænse og uden en navngiven beslutningstager bliver en hylde med batches, ingen vil eje. Sæt en aldersgrænse på spærringen, og navngiv den myndighed, der skal ophæve den.
Lav jeres egen kontrolproces
Åbn kontroleksemplet, og sæt det til jeres egen plan: jeres stikprøvestørrelser, jeres regel for spærring og en nedskrevet reaktion på hver port.
Relaterede guides
Ofte stillede spørgsmål
Hvad er forskellen på løbende kontrol og slutkontrol?
Løbende kontrol måler karakteristika, mens kørslen stadig kan justeres; slutkontrollen kontrollerer overensstemmelse, før batchen forlader huset. Den forskel, der betyder noget, er reaktionsplanen: en løbende måling uden for grænserne bør standse og rette operationen, mens en fejl ved slutkontrollen kun kan sortere, omarbejde eller kassere det, der allerede findes. En proces, der alene læner sig på slutkontrol, finder de samme fejl på det tidspunkt, hvor alle de resterende muligheder er dyre.
Hvad er en stikprøveplan i kvalitetskontrol?
En regel, der fastlægger hvad der kontrolleres, hvor mange emner, hvor ofte, og hvor mange fejl der afgør, om batchen accepteres eller afvises, normalt hentet fra en offentliggjort ordning som ISO 2859-1 ved en aftalt acceptkvalitetsgrænse frem for opfundet pr. linje. Hver plan bærer en andel, der slipper igennem, og de offentliggjorte tabeller er værd at bruge netop fordi de angiver den: sandsynligheden for, at en batch med et givet fejlniveau alligevel består. Sæt tallene på stikprøvetrinnet sammen med den standard, de kommer fra.
Hvordan registreres kontrolresultater til en audit?
På batchen, med den målte værdi, det anvendte måleudstyr eller den anvendte metode, den specifikation der blev målt op imod, kontrollanten, og den revision af kontrolplanen der var gældende. Auditorer prøver sporbarheden i begge retninger: fra en afsendt batch tilbage til dens måleværdier, og fra en specifikationsændring frem til den første batch kontrolleret under den. Initialer ud for et bestået-stempel opfylder ingen af delene. Hold disponeringsbeslutningen på den samme registrering, inklusive hvem der har godkendt, at emnerne blev taget i brug.
Hvad sker der med emner, der ikke består slutkontrollen?
De sættes på spærring og går ind i den samme disponeringsvej frem for i en ny proces for sig selv. Grenen for en fejlet slutkontrol bør sende emnerne tilbage til det samme spærringstrin, så spærret materiale disponeres af den samme myndighed efter de samme kriterier, uanset hvor fejlen blev fundet. Det sædvanlige alternativ (en omarbejdningssløjfe hængt på slutkontrollen) er sådan, en fabrik ender med to acceptniveauer, hvoraf det ene er udokumenteret.