Cómo crear un proceso de inspección de calidad
Cómo diseñar un proceso de inspección de calidad alrededor del plan de muestreo y de la reacción que dispara: qué demuestra una muestra conforme sobre el lote, la ruta de bloqueo y reensayo, y el bucle que corrige la deriva.
Un proceso de inspección de calidad mide una muestra contra una especificación, decide qué demuestra ese resultado sobre el lote que hay detrás y envía lo que ha fallado a un bloqueo, un reensayo y una disposición registrada.
En resumen
- Terminar el mapa en el fallo documenta una medición; el proceso empieza en ese punto.
- Lo que separa la inspección en proceso de la final es la reacción, no la lectura.
- El plan de muestreo es una decisión dentro del proceso, no un parámetro colocado a su lado.
- Una muestra conforme es evidencia sobre la muestra; el lote la hereda por presunción.
- Una inspección que nunca alcanza la operación que generó el defecto es un filtro.
Una muestra conforme no es un lote conforme
Un proceso de inspección es una inferencia: se miden unas pocas unidades y se toma una decisión sobre un lote que nadie ha medido. La pregunta interesante nunca es si el inspector sabe leer un instrumento, sino cuánto está autorizada a decir la muestra sobre el lote que hay detrás. Los mapas ingenuos se saltan eso por completo: dibujan el control, ponen un rombo detrás, etiquetan una salida como conforme y la otra como no conforme, y ahí se paran, como si la lectura fuera una conclusión. Las unidades que han fallado siguen existiendo, y el proceso empieza justo ahí.
El tamaño de muestra, la frecuencia y el número de aceptación fijan entre los tres con qué frecuencia pasa un lote malo, y por eso el plan de muestreo pertenece al proceso y no a un anexo colocado a su lado. Una muestra más pequeña es más rápida y deja pasar más, y dónde situarse en ese equilibrio es un juicio de riesgo de la dirección, no algo que resuelva un inspector en el banco de medida. Las unidades bloqueadas salen después por una de tres rutas («Aceptar», «Reprocesar» o «Desechar»), y la autoridad que necesita cada una es asunto del proceso de no conformidades.
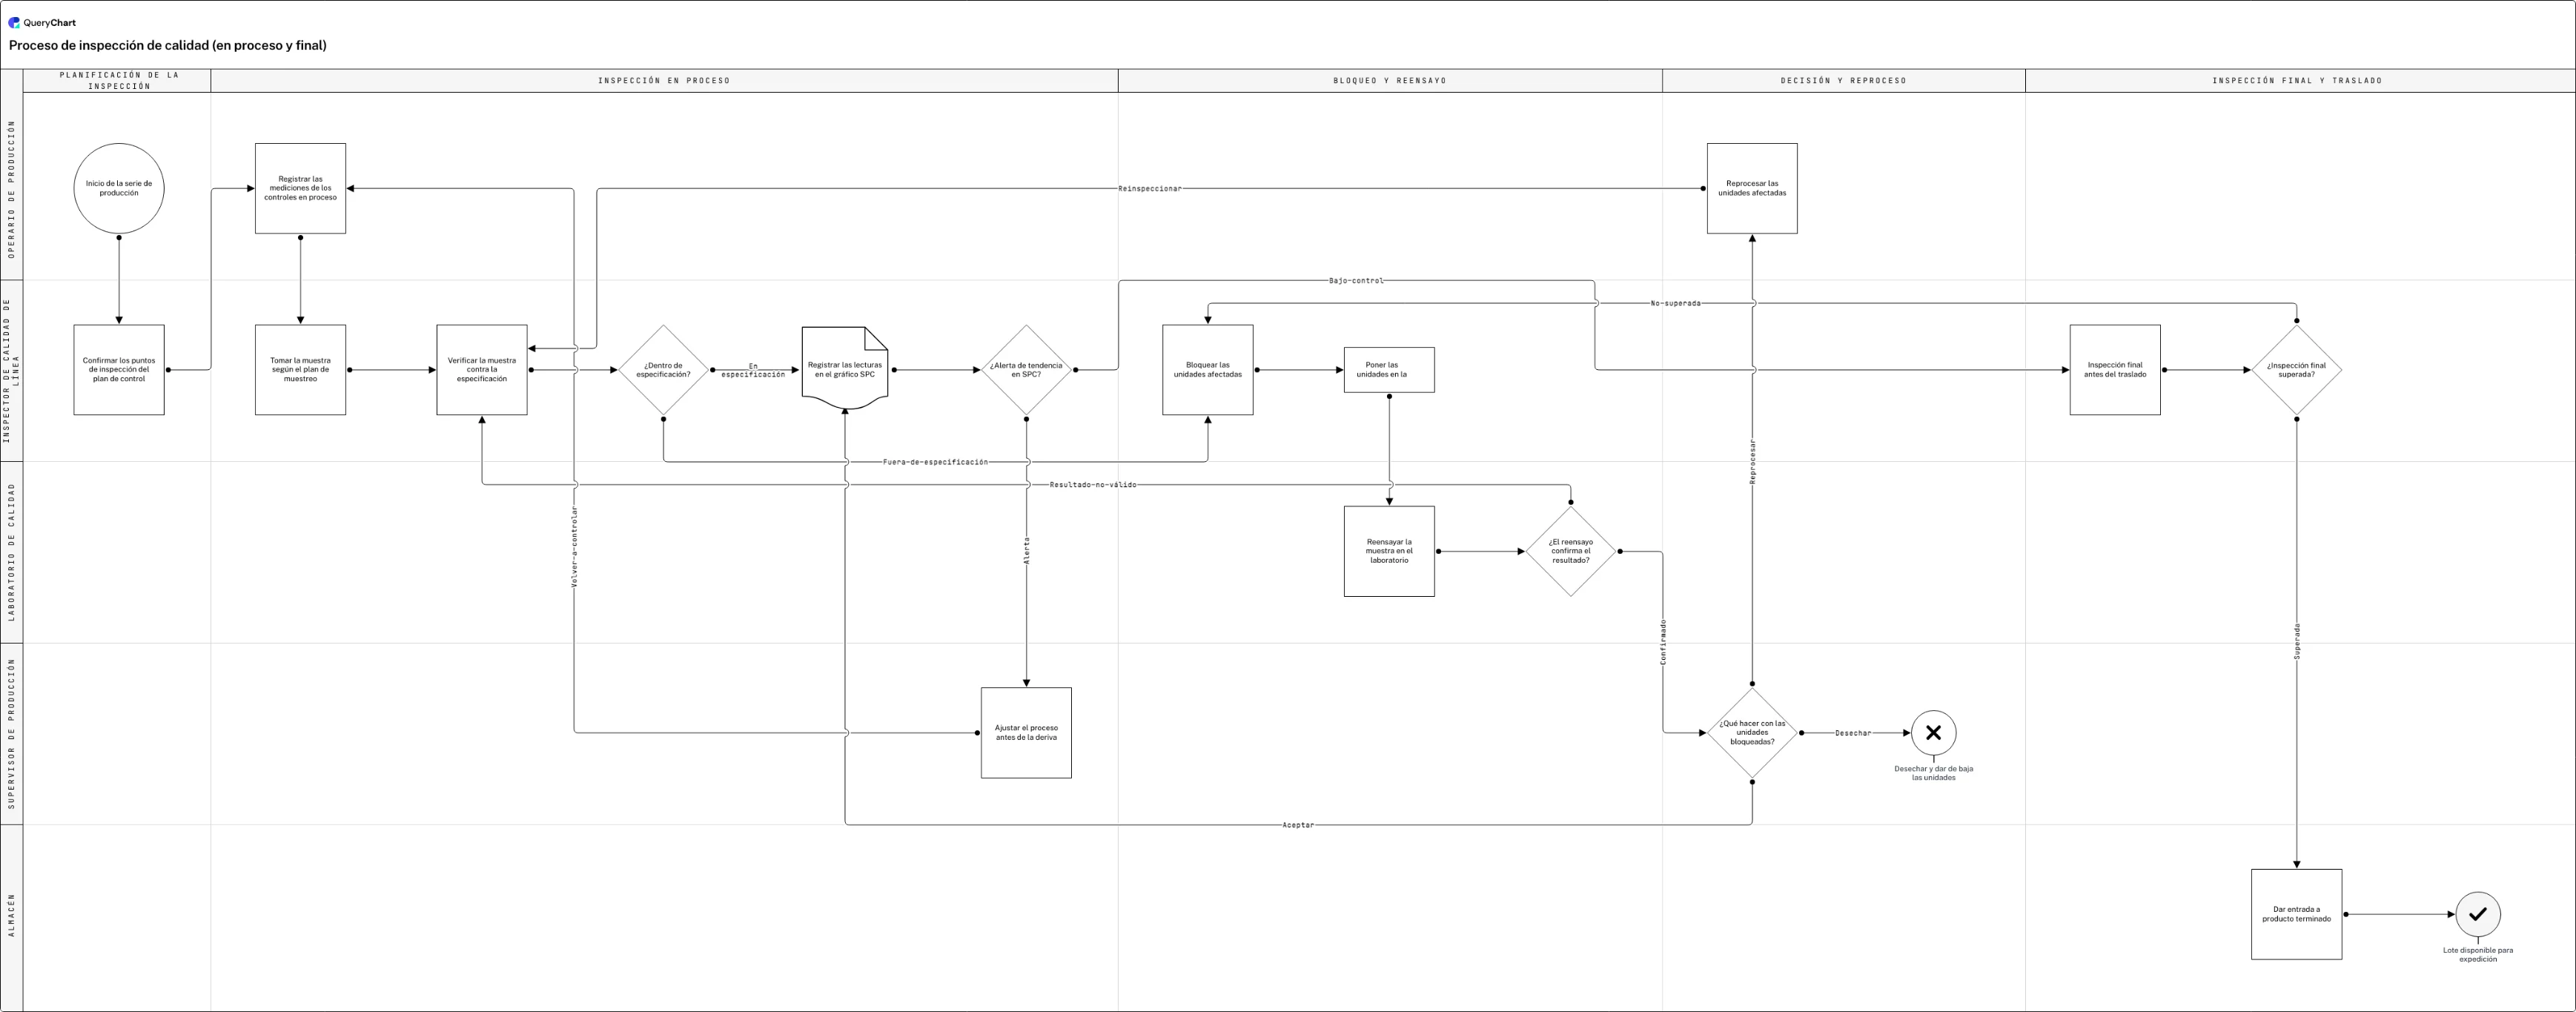
El ejemplo de abajo reparte la inspección en proceso y la final entre cinco carriles, y sus flechas hacia atrás son donde el argumento anterior se vuelve visible. Un reensayo de laboratorio que responde «Resultado no válido» devuelve la muestra a «Verificar la muestra contra la especificación» en lugar de condenar un lote por una sola lectura. «Ajustar el proceso antes de la deriva» llega todavía más atrás, hasta el control en proceso: exactamente la diferencia entre inspeccionar piezas y controlar la operación que las fabrica.
De la muestra al lote liberado
Inspección en proceso y final repartida en cinco carriles, donde nada termina en una lectura fallida. Fíjate en cómo las unidades bloqueadas llegan a la cuarentena, a un reensayo y a una disposición.
Planifica los controles antes de la serie
La medición espera a «Confirmar los puntos de inspección del plan de control», la fila que nombra la característica, la tolerancia, el instrumento, el tamaño de muestra y la frecuencia. Solo entonces se registran las lecturas, se toma la muestra según el plan y se verifica contra la especificación.
Un fallo es un bloqueo, no un veredicto
«¿Dentro de especificación?» manda las unidades «Fuera de especificación» a un bloqueo, y de ahí a la cuarentena y a un reensayo de laboratorio. La puerta del reensayo puede responder «Resultado no válido» y devolver la muestra a verificarse otra vez: instrumentos, métodos y operarios fallan lo bastante a menudo como para que una sola lectura no condene un lote.
Una unidad aceptada no es una unidad conforme
Las tres rutas se separan en «¿Qué hacer con las unidades bloqueadas?»: «Reprocesar» vuelve a «Verificar la muestra contra la especificación» a través de su propia fila, «Desechar» acaba en una baja contable y «Aceptar» llega al mismo sitio que la rama «En especificación», así que el registro tiene que decir cuál de las dos fue.
Devuélvelo al proceso o será un tamiz
Una deriva sale de «¿Alerta de tendencia en SPC?» hacia «Ajustar el proceso antes de la deriva», que apunta de vuelta a «Registrar las mediciones de los controles en proceso»: la corrección cae sobre la operación, no sobre las piezas. «¿Inspección final superada?» manda después las unidades «No superada» al mismo bloqueo, no a una segunda ruta de disposición.
Cómo funciona
Empieza por el plan de control, no por los controles
Para cada característica, escribe la especificación y la tolerancia, el instrumento, el tamaño de muestra, la frecuencia y qué ocurre cuando una lectura queda fuera de límites. Esa última columna es el proceso que estás a punto de dibujar. Los puntos de inspección elegidos sin ella se acumulan allí donde cayó la última reclamación.
Fija el tamaño de muestra y quién lo eligió
El muestreo acepta una tasa de escape conocida, así que el plan necesita un nombre al lado y no solo una cifra: tamaño de lote, tamaño de muestra, número de aceptación y el esquema del que salieron los números. Decide también qué características se muestrean y cuáles se comprueban en todas las unidades (las de seguridad suelen ganarse lo segundo), y escribe ese reparto en el paso.
Construye las filas: control, puerta, bloqueo
Escribe cada control en «Box text» como fila propia y deja que «Line to» lleve el número de fila a la que pasan las unidades. Mantén el bloqueo y la cuarentena como filas distintas de la medición. Sacar físicamente las unidades del flujo es el paso que más se sobreentiende en un documento, y el que más se salta en planta.
Pon los criterios en las propias puertas
Donde una lectura se compara con un límite, la columna «Shape» dice Decision y la etiqueta formula la pregunta en voz alta; «Line text» lleva los resultados en el mismo orden. Después pon la reacción en la propia puerta: qué regla de racha cuenta como alerta, a quién se avisa y si la serie se detiene. Una puerta sin reacción escrita se responde distinto en cada turno.
Dibuja las rutas de vuelta a producción
Apunta el reproceso a la fila de reinspección y no a la fase siguiente, y apunta la alerta de tendencia al control aguas arriba que existe para corregir. Esas flechas hacia atrás son lo que convierte el diagrama en un bucle de control. Sin ellas describe un tamiz que separa unidades buenas de malas y no aprende nada de ninguna de las dos.
Reparte los responsables en carriles y verifica los instrumentos
Las columnas de carril llevan responsable y fase: Operario de producción, Inspector de calidad de línea, Laboratorio de calidad, Supervisor de producción y Almacén por un lado, las fases por el otro. Después verifica los instrumentos antes de que el diagrama llegue a la línea: cada característica necesita un equipo en calibración cuya resolución sea más fina que la tolerancia que juzga.
Errores que debes evitar
Marcar una casilla en vez de registrar un valor
Una columna de vistos demuestra que alguien miró. Solo los valores registrados sostienen una tendencia, un estudio de capacidad o una investigación tres meses después, y anotar el número cuesta unos pocos segundos por control.
Copiar los límites de control de la tolerancia
Los límites de control describen cómo se comporta el proceso; la tolerancia describe lo que acepta el cliente. Sacar los primeros de la segunda hace que el gráfico solo avise cuando las piezas ya están fuera de especificación, que es demasiado tarde para ajustar.
Inspeccionar más en lugar de antes
Doblar la muestra en la inspección final detecta más defectos y no evita ninguno. Cuando una característica falla una y otra vez, el control pertenece más cerca de la operación que la produce, y con un plan de reacción pegado a él.
Una zona de bloqueo sin regla de salida
El material en cuarentena sin plazo ni decisor nombrado se convierte en una estantería de lotes que nadie quiere asumir. Ponle una antigüedad máxima al bloqueo y nombra a la autoridad que tiene que vaciarlo.
Crea tu propio proceso de inspección
Abre el ejemplo de inspección como diagrama propio y ajústalo a tu plan: tus tamaños de muestra, tu regla de bloqueo y una reacción escrita en cada puerta.
Guías relacionadas
Preguntas frecuentes
¿Qué diferencia hay entre la inspección en proceso y la final?
La inspección en proceso comprueba características mientras la serie todavía se puede ajustar; la final comprueba la conformidad antes de que el lote salga. La diferencia que importa es el plan de reacción: una lectura en proceso fuera de límites debería detener y corregir la operación, mientras que un fallo en la final solo puede seleccionar, reprocesar o rechazar lo que ya existe. Un proceso que se apoya solo en la inspección final encuentra los mismos defectos justo en el punto en el que todas las opciones que quedan son caras.
¿Qué es un plan de muestreo en inspección de calidad?
Una regla que fija qué se inspecciona, cuántas unidades, con qué frecuencia y cuántos defectos aceptan o rechazan el lote; normalmente se toma de un esquema publicado como la ISO 2859-1 con un nivel de calidad aceptable acordado, en lugar de inventarse línea por línea. Todo plan lleva una tasa de escape, y las tablas publicadas merecen la pena precisamente porque la declaran: la probabilidad de que un lote con un nivel de defectos dado siga pasando. Pon los números en el paso de muestreo, junto con la norma de la que salieron.
¿Cómo se registran los resultados de inspección para una auditoría?
Contra el lote, con el valor medido, el instrumento o método utilizado, la especificación contra la que se comparó, el inspector y la revisión del plan de control en vigor. Los auditores prueban la trazabilidad en las dos direcciones: de un lote expedido hacia atrás hasta sus lecturas, y de un cambio de especificación hacia delante hasta el primer lote inspeccionado con ella. Unas iniciales junto a un sello de conforme no satisfacen ninguna de las dos. Guarda la decisión de disposición en el mismo registro, incluido quién autorizó una aceptación.
¿Qué pasa con las unidades que no superan la inspección final?
Se bloquean y se incorporan a la ruta de disposición que ya existe, en lugar de entrar en un proceso propio. La rama de fallo de la inspección final debería devolver las unidades al mismo paso de bloqueo, para que el material retenido lo disponga la misma autoridad y contra los mismos criterios, se haya encontrado el fallo donde se haya encontrado. La alternativa habitual (un bucle de reproceso colgado de la inspección final) es la forma en que una fábrica acaba con dos estándares de aceptación, uno de ellos sin documentar.