如何建立品質檢驗流程
如何圍繞抽樣方案和它觸發的應對去設計品質檢驗流程:一個合格樣本究竟證明了那批貨甚麼、扣留與覆測的路線,以及把製程偏移糾正回來的那條迴路。
品質檢驗流程對照規格量度一個樣本,判斷這個結果能為它背後整批貨說明甚麼,並把不合格的部分送去扣留、覆測,以及一個記錄在案的處置決定。
簡而言之
- 把圖畫到不合格就停,記錄下來的只是一次量度;流程正正由那一點開始。
- 製程檢驗與最終檢驗的分別在於之後的應對,不在於讀數本身。
- 抽樣方案是流程之內的一個決定,不是擺在旁邊的一項參數。
- 合格的樣本只證明樣本合格;整批貨是靠假設繼承這個結論。
- 從不回到造成缺陷那道工序的檢驗,只是一個篩子。
合格的樣本不等於合格的批次
檢驗流程本質上是一次推論:量度幾件產品,然後對一整批沒有人量過的貨作出決定。真正要問的從來不是檢驗員懂不懂讀量具,而是這個樣本有多大資格代表它背後那批貨。天真的畫法完全跳過這一層——畫一個檢查、後面加一個菱形,一條出口寫合格、一條寫不合格,然後就停在那裏,彷彿讀數本身就是結論。不合格的那些產品仍然存在,而流程正正由那一點開始。
樣本量、抽樣頻率和允收數三者合起來,決定了一批壞貨有多大機會過關,所以抽樣方案應該放在流程裏面,而不是附在旁邊的一份附錄。樣本小、做得快、放得多,要在這條取捨線上坐在哪一點,是管理層對風險的判斷,不是檢驗員在工作枱上決定的事。之後被扣留的產品會由三條路線之一離開——「放行」、「重工」或「報廢」——而每一條需要甚麼授權,屬於不合格品處理流程的事。
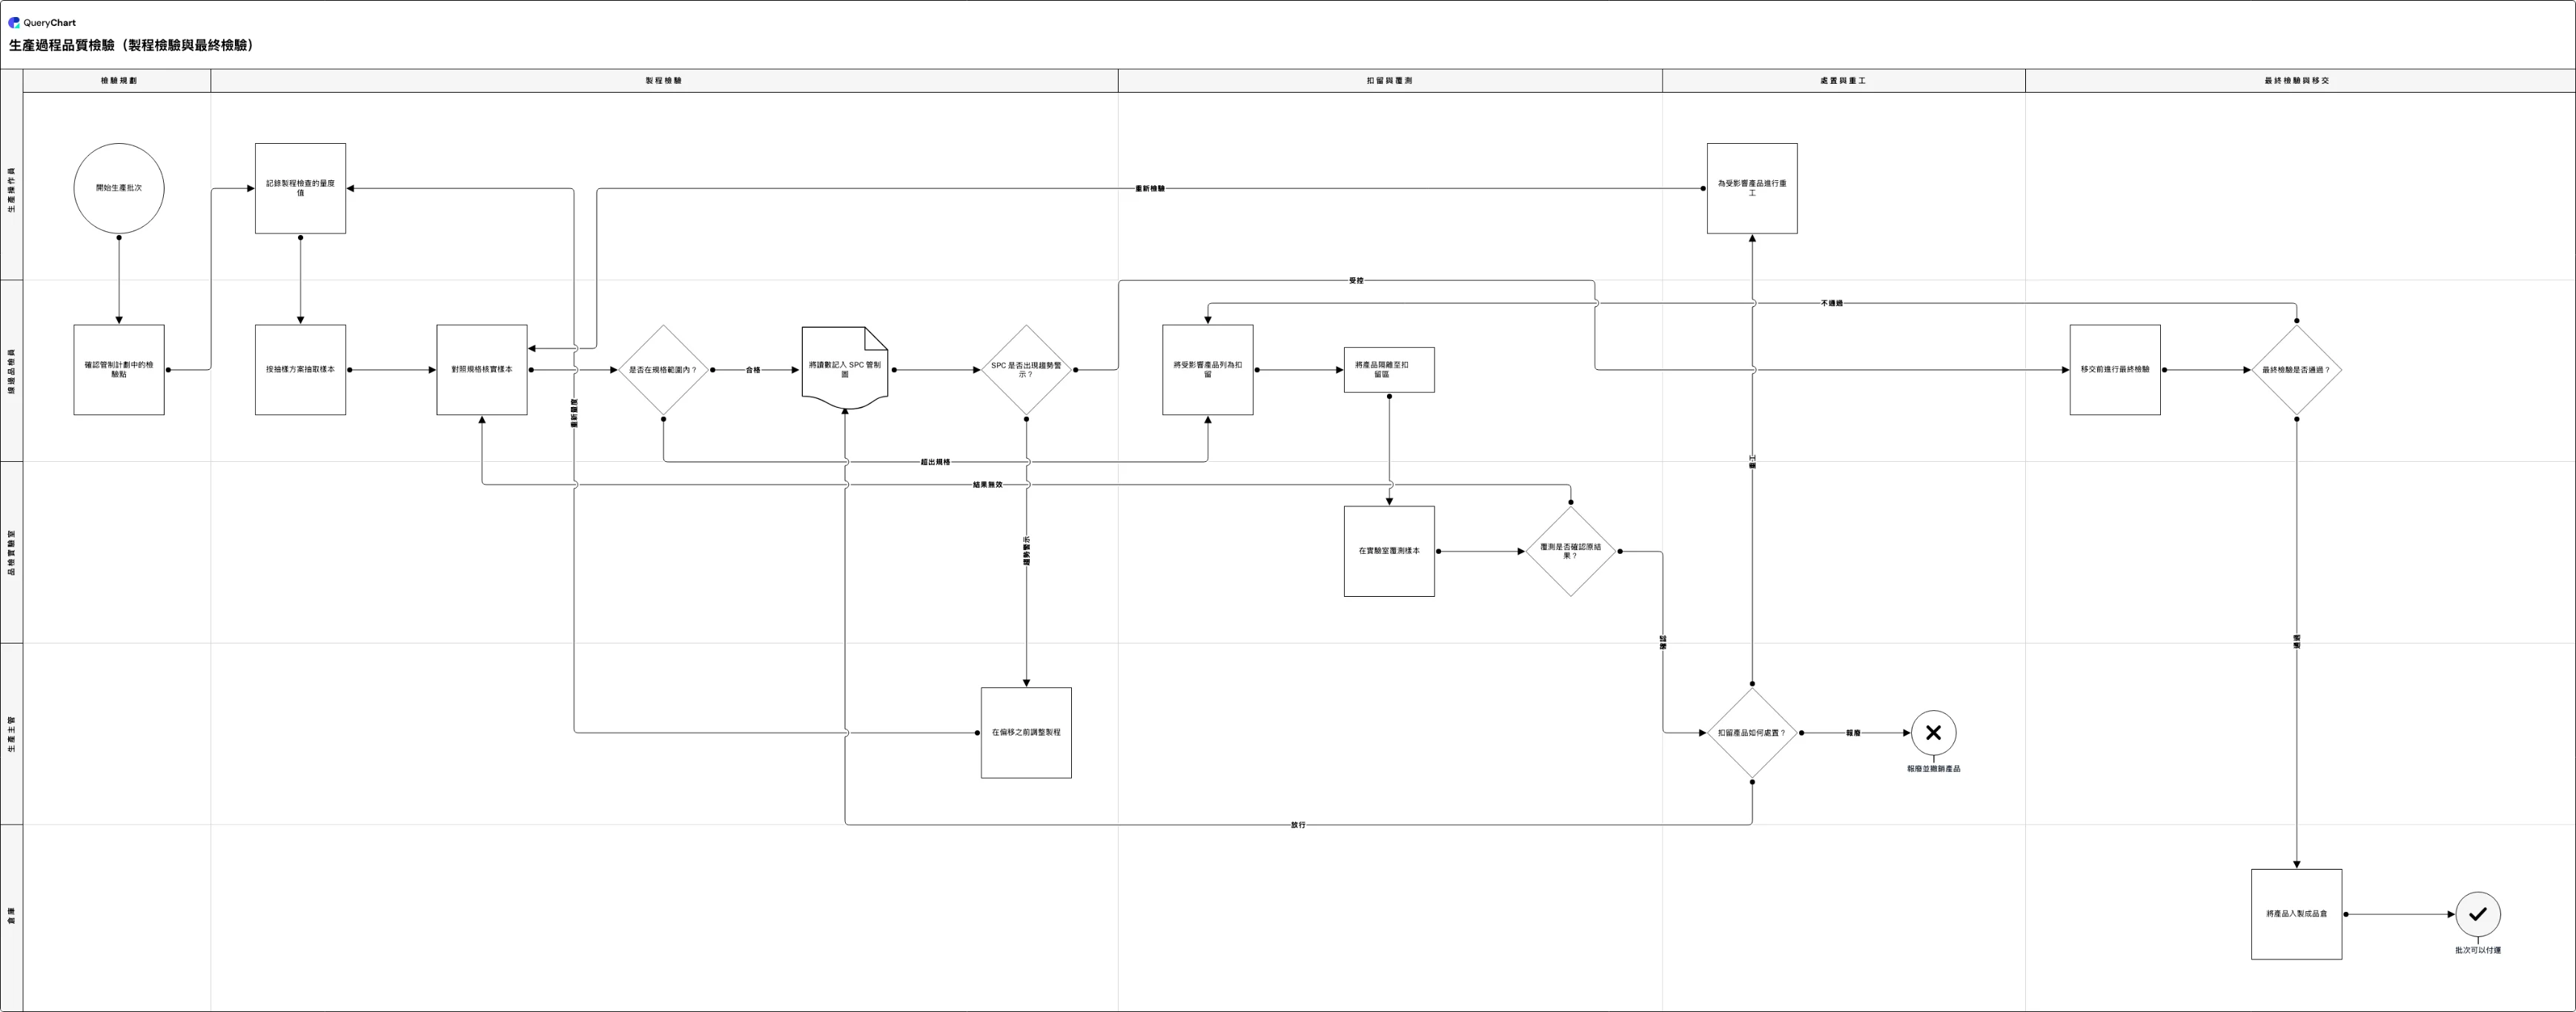
下面的示例橫跨五條泳道,涵蓋製程檢驗與最終檢驗,而它那幾條向後的箭嘴,正是上面的論點看得見的地方。實驗室覆測答出「結果無效」時,樣本會退回「對照規格核實樣本」,而不是憑一次讀數就判一整批貨死刑。「在偏移之前調整製程」更向後伸,一直接回製程檢查——檢驗零件,和管住造零件那道工序,分別就在這裏。
由樣本到可付運的批次
橫跨五條泳道的製程檢驗與最終檢驗,沒有一條路線停在不合格的讀數上。留意被扣留的產品怎樣走到隔離、覆測與處置。
開機之前先定好檢查
量度要等「確認管制計劃中的檢驗點」——這一列寫明特性、公差、量具、樣本量和頻率。之後才記錄讀數、按方案抽樣,並對照規格核實。
不合格是扣留,不是判決
「是否在規格範圍內?」把「超出規格」的產品送去扣留、隔離,再送實驗室覆測。覆測關卡可以答「結果無效」並把樣本退回重新核實——量具、方法和操作員出錯的機會,多到不該由一次讀數判一整批貨。
放行的產品不等於合格產品
三條路線在「扣留產品如何處置?」分開:「重工」經自己一列再回到「對照規格核實樣本」,「報廢」走到撇銷,而「放行」與「合格」分支殊途同歸——所以紀錄必須寫明是哪一種。
不回饋,就只是個篩子
偏移由「SPC 是否出現趨勢警示?」走向「在偏移之前調整製程」,再指回「記錄製程檢查的量度值」:糾正落在工序上,不是落在零件上。「最終檢驗是否通過?」則把「不通過」退回扣留,而不是另開一條處置路線。
運作方式
由管制計劃開始,不是由檢查開始
逐項特性寫下規格與公差、量具、樣本量、頻率,以及讀數超出界限時會發生甚麼事。最後那一欄就是你即將要畫的流程。沒有它而挑出來的檢驗點,只會聚集在上一次客訴掉下來的地方。
定死樣本量,也定死是誰決定的
抽樣等於接受一個已知的漏放率,所以方案上要有的不只是一個數字,還要有一個名字:批量、樣本量、允收數,以及這幾個數字取自哪一套方案。同時要決定哪些特性用抽樣、哪些逐件檢查——涉及安全的特性通常屬於後者——並把這個劃分寫在那一步上。
把列砌出來:檢查、關卡、扣留
每一項檢查填進「方框文字」自成一列,再用「連線至」帶出產品下一步去哪一列。扣留和隔離要與量度分開成獨立的列。把產品實際搬離生產線這個動作,是文件裏最常被略去、現場也最常被跳過的一步。
把判定準則寫在關卡本身上
讀數要碰到界限的地方,「形狀」設為決策,標籤直接把問題問出來;「連線文字」按同樣次序填上各個結果。然後把應對也寫在關卡上:哪一條判異準則算警示、要通知誰、生產是否要停。沒有寫明應對的關卡,每一更都會有不同的答案。
把回到生產的路線畫出來
重工要指向重新檢驗那一列,而不是指向下一個階段;趨勢警示要指向它本來就是為了糾正的那道上游檢查。這些向後的箭嘴,才令這張圖成為一個控制迴路。沒有它們,圖上描述的只是一個把好貨壞貨分開、卻甚麼都學不到的篩子。
泳道分好負責人,再驗好量具
「垂直泳道」欄放負責人——生產操作員、線邊品檢員、品檢實驗室、生產主管、倉庫——「水平泳道」欄放階段。然後在圖表落到生產線之前先驗量具:每一項特性都需要一件在校期之內的儀器,而它的解析度要比它所判的公差更細。
應避免的錯誤
打勾,而不是記下數值
一欄勾號只能證明有人看過。只有記錄下來的數值才撐得起一條趨勢、一次製程能力研究,或者三個月後的一次調查,而把數字寫低的代價,不過是每次檢查多花幾秒。
把公差直接抄成管制界限
管制界限描述製程實際怎樣運作,公差描述客戶接受甚麼。用後者去定前者,等於管制圖要等到零件已經超出規格才報警,而那時已經來不及調整。
查得更多,而不是查得更早
把最終檢驗的樣本加倍,抓到的缺陷更多,防止到的一件都沒有。同一項特性一直不合格時,這道檢查應該搬近造成它的那道工序,並且要附上一份應對方案。
有扣留區,卻沒有離開的規則
沒有時限、也沒有指名決策者的隔離物料,最後會變成一架沒有人肯認的批次。給扣留設一個時間上限,並指明由誰有責任把它清掉。
建立你們自己的檢驗流程
把檢驗示例開啟為你們自己的圖表,換上你們的樣本量、你們的扣留規則,並在每一道關卡寫明應對。
相關指南
常見問題
製程檢驗與最終檢驗有甚麼分別?
製程檢驗在批次還可以調整的時候查特性;最終檢驗在批次離開之前查符合性。真正重要的分別在應對方案:製程中一個超出界限的讀數應該叫停並糾正工序,而最終檢驗不合格就只剩下挑選、重工或拒收已經造出來的東西。只靠最終檢驗的流程,會在每一個剩下的選項都很貴的時點上,找到同一批缺陷。
品質檢驗裏的抽樣方案是甚麼?
一條規則,訂明檢查甚麼、檢查多少件、多久一次,以及多少缺陷就允收或拒收整批——通常取自 ISO 2859-1 之類的公開方案,按議定的允收品質水準查表,而不是每條生產線自己發明。每一套方案都帶著一個漏放率,而公開的表值得用,正正因為它把這一點寫了出來:某個缺陷水平的批次仍然過關的機率。把這些數字連同它們的出處,一併寫在抽樣那一步上。
為了應付審核,檢驗結果應該怎樣記錄?
對著批次記,並且要有量度值、所用的量具或方法、對照的規格、檢驗員,以及當時生效的管制計劃版本。審核員會雙向測試可追溯性:由一批已付運的貨追回它的讀數,也由一次規格變更追到之後第一批按新規格檢驗的貨。在合格印章旁邊簽個名,兩邊都撐不住。處置決定也要留在同一份紀錄上,包括放行是由誰批准的。
最終檢驗不合格的產品會怎樣處理?
它們轉為扣留,並重新接回原本那條處置路線,而不是自成另一條流程。最終檢驗的不合格分支應該把產品退回同一個扣留步驟,這樣無論問題在哪裏被發現,扣留的物料都由同一位授權者按同一套準則處置。常見的另一種做法——在最終檢驗旁邊掛一個重工迴路——正是一間工廠最後養出兩套允收標準、其中一套還沒有文件的原因。