如何创建质量检验流程
如何围绕抽样方案和它触发的反应来设计质量检验流程:一个合格样本究竟能证明这批产品什么,扣留与复测走哪条路,以及那条纠正漂移的回路。
质量检验流程把样本对照规格测量,判断这个结果能说明它背后那一批产品什么,并把不合格的部分导向扣留、复测和一个被记录下来的处置决定。
简而言之
- 把流程图停在不合格上,记录的只是一次测量;流程正是从这一点开始的。
- 过程检验与终检的分别在于反应,不在于读数。
- 抽样方案是流程内部的一个决定,不是摆在旁边的一个参数。
- 样本合格是关于样本的证据;那一批产品是靠假设继承来的。
- 永远够不着制造出缺陷的那道工序的检验,只是一个筛子。
样本合格不等于批次合格
检验流程本质上是一次推断:测量少数几个单位,然后对一整批没有被测量的产品作出判断。真正的问题从来不是检验员会不会读量具,而是这个样本有多大资格替它背后的那批产品说话。粗糙的流程图完全跳过了这一层——画一个检查,后面接一个菱形,一个出口标合格、另一个标不合格,就此收笔,仿佛读数本身就是结论。可是不合格的那些产品仍然存在,流程恰恰从这里才开始。
样本量、频次和接收数三者共同决定了一批坏货被放过去的概率,所以抽样方案属于流程内部,而不是附在旁边的一份附件。样本小则快,也会放过更多;究竟停在这条权衡的哪一点上,是管理层对风险作出的判断,不是检验员在工位上自己拿主意的事。被扣留的产品随后只走三条路——“放行”“返工”或“报废”——而每条路各自需要什么权限,是不合格品处理流程要管的事。
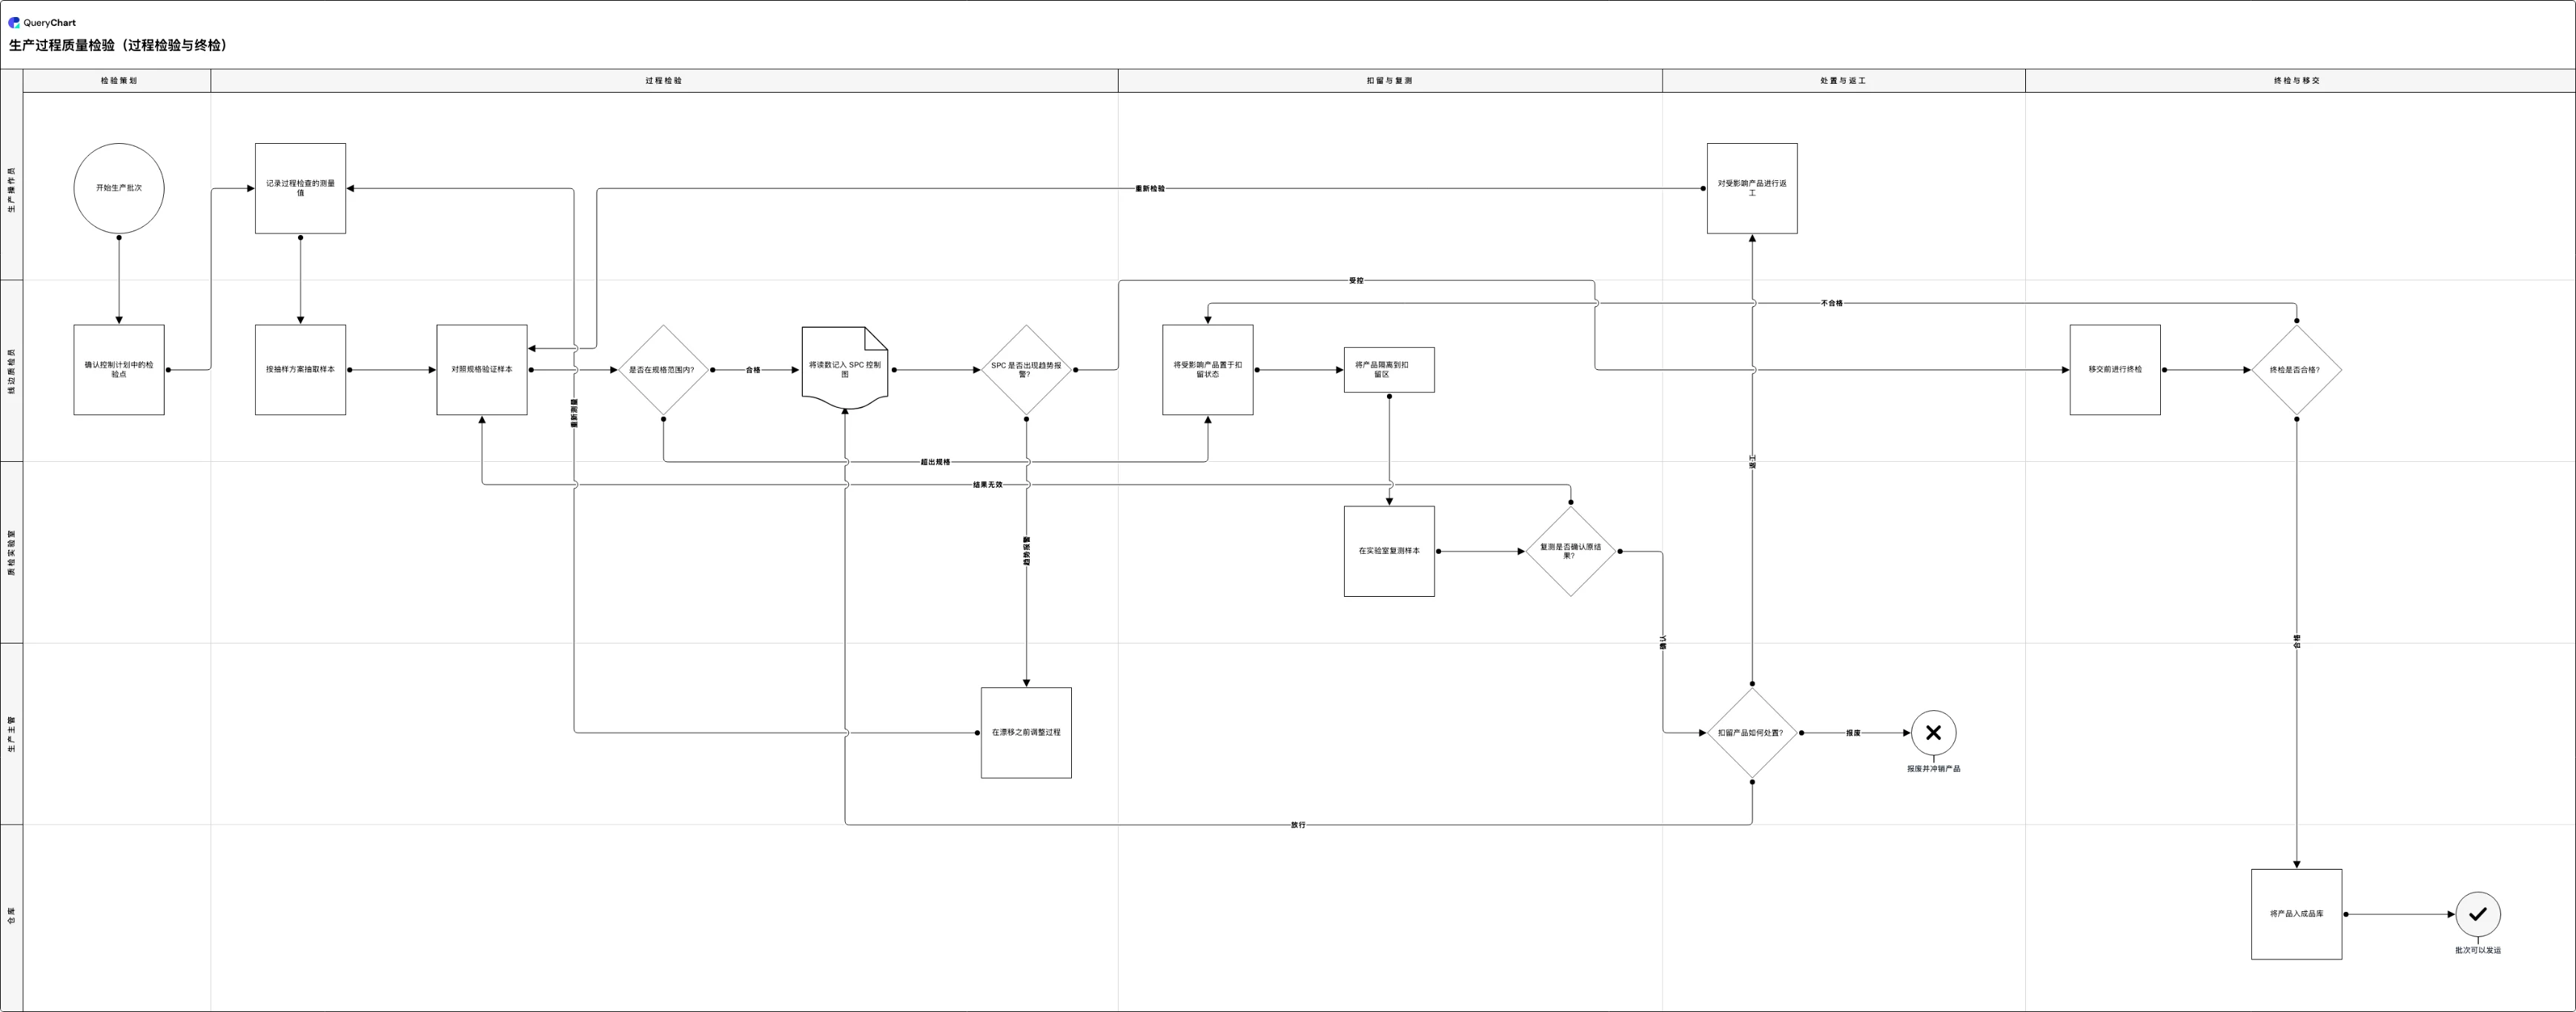
下面的示例把过程检验和终检铺在五条泳道上,它那些向后的箭头正是上面这套说法变得可见的地方。实验室复测给出“结果无效”时,样本回到“对照规格验证样本”,而不是凭一次读数就给一批产品定罪。“在漂移之前调整过程”退得更远,一直退到过程检查——检验零件,和控制那道造出零件的工序,差别就在这里。
从样本到可发运的批次
横跨五条泳道的过程检验与终检,没有一条路线停在一次不合格的读数上。留意被扣留的产品如何走到隔离、复测和处置。
开工前先把检查定下来
测量要等“确认控制计划中的检验点”这一行——它写明特性、公差、量具、样本量和频次。此后才是记录读数、按方案抽样,并对照规格验证。
不合格是扣留,不是判决
“是否在规格范围内?”把“超出规格”的产品送进扣留、隔离和实验室复测。复测关口可以给出“结果无效”,让样本退回重新验证——量具、方法和操作人员出错的频率,足以说明一次读数不该给一批产品定罪。
放行的产品未必合格
三条路径在“扣留产品如何处置?”分开:“返工”经由自己那一行回到“对照规格验证样本”,“报废”终于冲销,而“放行”与“合格”分支到达同一处——所以记录必须写明到底是哪一种。
不回流就只是筛子
漂移从“SPC 是否出现趋势报警?”走向“在漂移之前调整过程”,而它指回“记录过程检查的测量值”:纠正落在工序上,不落在产品上。“终检是否合格?”则把“不合格”退回扣留,而不是另开一条处置路径。
运作方式
从控制计划出发,不从检查出发
对每一个特性,写下规格与公差、量具、样本量、频次,以及读数超限时会发生什么。最后那一列,就是你们即将画出来的流程。不依据控制计划选出来的检验点,只会堆在上一次客诉落下的地方。
定下样本量,也定下是谁定的
抽样等于接受一个已知的漏检率,所以方案后面要有一个名字,而不只是一个数字:批量、样本量、接收数,以及这些数字取自哪个方案。同时定下哪些特性抽检、哪些逐件检查——安全相关的特性通常属于后者——并把这个划分写在这一步上。
把行搭出来:检查、关口、扣留
把每一次检查作为独立一行填进“方框文字”,让“连线至”承载产品接下来要去的行号。扣留和隔离要与测量分成各自的行。把产品从流水线上实际搬走这一步,是文件里最常被默认掉的一步,也是现场最常被跳过的一步。
把判定标准写在关口本身上
读数要与限值比对的地方,“形状”一列填决策,标签直接写成那个问句;“连线文字”按同样的顺序承载各个结果。然后把反应也写在关口上:哪条判异准则算报警、要叫谁来、生产要不要停。没有写明反应的关口,每个班次给出的答案都不一样。
把回到生产的路线画出来
让返工指向重新检验那一行,而不是指向下一个阶段;让趋势报警指向它本来就要纠正的那道上游检查。正是这些向后的箭头,把图表变成一个控制回路。没有它们,它描述的就是一台把好件和坏件分开、却从两边都学不到东西的筛子。
泳道写归属,量具要先证明
两个泳道列承载责任人和阶段:生产操作员、线边质检员、质检实验室、生产主管、仓库排在一侧,各个阶段排在另一侧。然后在图表下到产线之前先把量具证明清楚:每一个特性都需要一台在校准有效期内、分辨力优于它所判定公差的仪器。
应避免的错误
只打勾,不记数值
一列勾号只能证明有人看过。只有被记录下来的数值,才撑得起趋势分析、过程能力研究,或者三个月后的一次调查,而把数字写下来的代价不过是每次检查多几秒钟。
把控制限从公差抄过来
控制限描述过程自身的表现,公差描述客户能接受什么。用后者去定前者,等于让控制图只在零件已经超出规格之后才报警,那时候再调整已经太迟。
加大检验量,而不是把检验前移
把终检的样本量翻倍,只会多抓到一些缺陷,一个也预防不了。某个特性反复失败时,这道检查应当挪到更靠近产生它的那道工序,并附上一份反应计划。
扣留区没有放行规则
既没有时限、也没有指名决策者的隔离物料,最后会变成一排没人愿意认领的批次。给扣留设一个时间上限,并指定必须来清账的那个授权者。
创建你们自己的检验流程
把检验示例打开为你们自己的图表,换成你们的方案:你们的样本量、你们的扣留规则,以及每道关口上写明的反应。
相关指南
常见问题
过程检验和终检有什么区别?
过程检验在这一批还能被调整的时候检查特性;终检在批次离开之前检查符合性。真正重要的区别在反应计划:过程检验读数超限,应当停下来纠正工序;而终检失败只能对已经存在的东西做挑选、返工或拒收。只靠终检的流程,会在所有剩余选项都很昂贵的那个点上,发现同样的那些缺陷。
质量检验里的抽样方案是什么?
它是一条规则,规定检验什么、检验多少、多久一次,以及多少缺陷就接收或拒收这一批——通常取自 ISO 2859-1 这类公开方案,在约定的接收质量限下使用,而不是每条产线自己发明。每个方案都带着一个漏检率,公开的抽样表值得用,恰恰因为它把这个数说了出来:给定缺陷水平的一批产品仍然被放行的概率。把这些数字连同它们出自的标准一起写在抽样那一步上。
为了应对审核,质量检验结果应当怎样记录?
对着批次记录,包含实测值、所用量具或方法、对照的规格、检验员,以及当时生效的控制计划版本。审核员会从两个方向检验可追溯性:从一批已发运产品回溯到它的读数,以及从一次规格变更向前找到据此检验的第一批产品。合格章旁边签个名,两个方向都过不了。处置决定要保存在同一份记录上,包括是谁批准了放行。
终检不合格的产品会怎么处理?
它们进入扣留,并汇入同一条处置路径,而不是另起一套自己的流程。终检的不合格分支应当把产品退回同一个扣留步骤,这样无论问题在哪里被发现,被扣留的物料都由同一个授权者依据同一套标准来处置。常见的那种替代做法——在终检上外挂一条返工回路——正是一家工厂最后有了两套验收标准、其中一套还没有文件的原因。